303 (EN 1.4305, UNS S30300), 304'ün bileşimine ağırlıkça %0,15–0,35 kükürt eklenmiş serbest işlenebilir (otomat) östenitik paslanmaz çeliktir. Kükürt, talaşı kıran mangan sülfür kalıntıları oluşturur; işleme hızı yükselir, takım ömrü uzar, yüzey kalitesi düzelir. Bedeli ise aynı sülfürlerin pasif filmi zayıflatmasıdır: 303'ün çukurcuk korozyonu direnci ve kaynaklanabilirliği 304'ten belirgin ölçüde düşüktür.
Kükürt ne yapar?
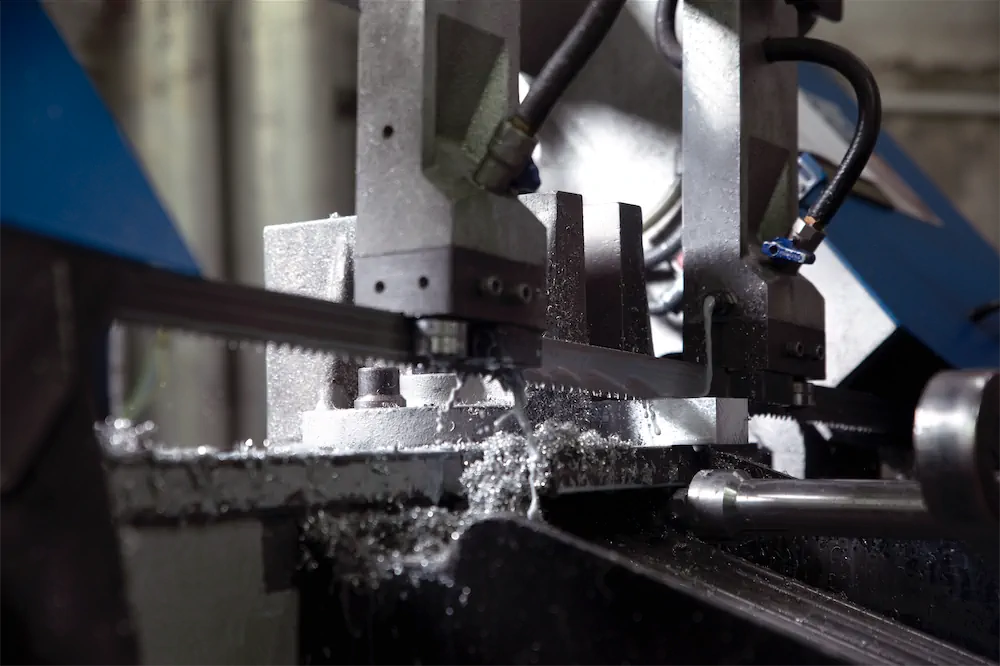
Östenitik paslanmaz çelikler yapışkan, sünek ve iş sertleşmesine eğilimli malzemelerdir. 304 tornalanırken uzun, kesilmeyen talaş ve kesici kenarda yığıntı (BUE) oluşur. 303'teki mangan sülfür kalıntıları ise:
- Talaşın kırılma düzlemi oluşturup kısa talaş verir.
- Kesici ile talaş arasında katı yağlayıcı gibi davranır.
- Kesme kuvvetini ve ısıyı düşürür.
Sonuç olarak 303, aynı takım ve tezgâhta 304'e göre tipik olarak %25–40 daha yüksek kesme hızıyla işlenir. Oranlar takım kataloğuna ve kesit çapına göre değişir; kesin değerler için talaşlı işleme rehberine bakın.
303 ve 304 karşılaştırması
| Özellik | 303 (1.4305) | 304 (1.4301) |
|---|---|---|
| Kükürt | 0,15 – 0,35 % | ≤ 0,030 % |
| Krom | 17,0 – 19,0 % | 17,5 – 19,5 % |
| Nikel | 8,0 – 10,0 % | 8,0 – 10,5 % |
| Akma Rp0,2, min. | 190 MPa | 190 MPa |
| Çekme Rm | 500 – 750 MPa | 500 – 700 MPa |
| İşlenebilirlik (bağıl) | Yüksek | Orta |
| Çukurcuk direnci | 304'ten düşük | Referans |
| Kaynaklanabilirlik | Zayıf | İyi |
| Tipik form | Yuvarlak, altıköşe çubuk | Tüm formlar |
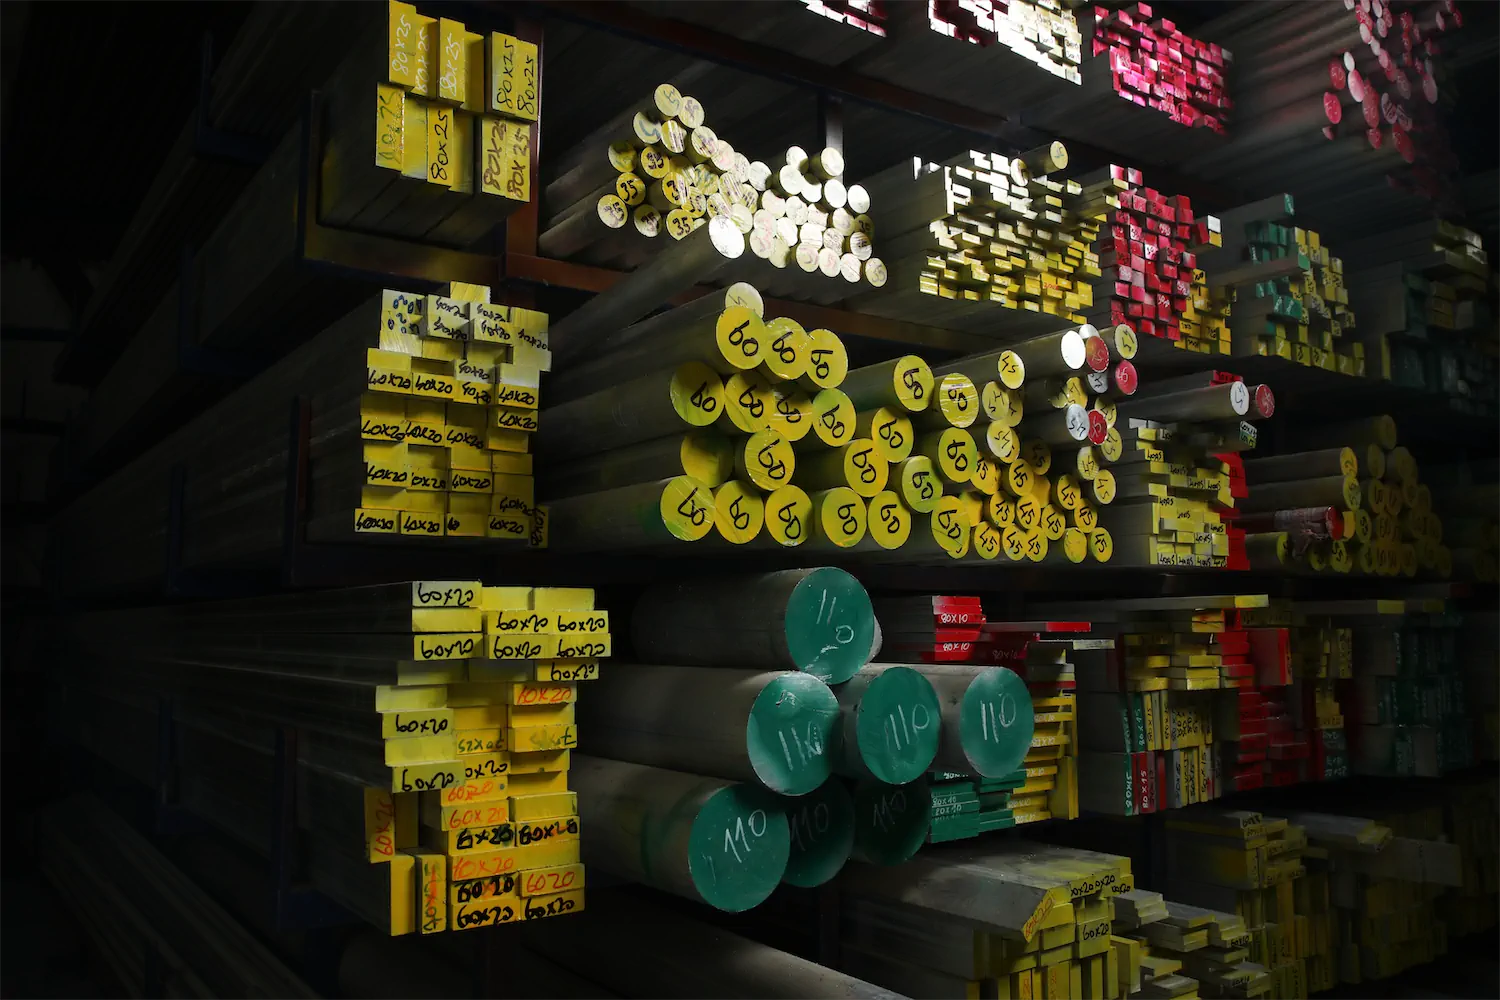
Kalite föyleri: 303 (1.4305) ve 304 (1.4301). 303, piyasada çoğunlukla soğuk çekilmiş h9/h11 toleranslı yuvarlak ve altıköşe çubuk olarak bulunur; otomat tezgâhlarına doğrudan beslenir.
Ne zaman 303 doğru seçimdir?
- Seri tornalama, CNC otomat: Nipel, rakor, pim, somun, bağlantı parçası, sensör gövdesi.
- Kuru veya yağlı çalışma ortamı: İç mekân makine elemanları, hidrolik ve pnömatik parçalar.
- Çevrim süresi maliyeti belirleyici: Binlerce adet parçada işleme süresi, malzeme fiyatından daha ağır basar.
- Kaynak yok, sonradan korozif ortam yok: Montaj mekanik yolla yapılıyor.
- Yüzey kalitesi önemli: 303, 304'e göre daha düzgün tornalanmış yüzey verir.
Ne zaman 303 yanlış seçimdir?
- Kaynaklı imalat: Kükürt sıcak çatlamaya yol açar. Zorunlu ise ER312 veya ER309 dolgu, düşük ısı girdisi; sonucun korozyon direnci ve mukavemeti kabul edilmelidir.
- Klorür, asit, deniz atmosferi: Sülfür kalıntıları çukurcuk başlangıç noktasıdır. Bu ortamlarda 316 veya en az 304 gerekir.
- Gıda ve ilaç ürün temas yüzeyi: Hijyen şartnameleri (EHEDG, 3-A) genellikle 303'ü ürün temas yüzeyinde kabul etmez.
- Soğuk şekillendirme, kıvırma, perçinleme: Sülfürler yönlenmiş hatlar oluşturur; enine süneklik düşer.
- Elektropolisaj ve pasivasyon: Nitrik asitli pasivasyon 303'te yüzey karartma yapabilir; sitrik asit yöntemi veya ASTM A967'nin 303 için verdiği özel banyo kullanılır. Detay: pasivasyon rehberi.
- Yüksek sıcaklık: 303, 304'e göre tufallenme sıcaklığında biraz geride kalır.
303 ile korozyon: ne beklenmeli?
303, "paslanmaz" sınıfındadır ve atmosferik iç mekân koşullarında yıllarca lekesiz kalır. Ancak dış ortamda nem ve kirleticilerle kahverengi noktalar (çay lekesi) 304'ten daha erken görülebilir. Salamura, yol tuzu veya klorlu temizlik kimyasalı varsa belirgin çukurcuk oluşur. PREN karşılaştırması için PREN rehberine bakın; 303'ün kâğıt üstündeki PREN'i 304'e yakın görünse de sülfür kalıntıları gerçek davranışı düşürür.
İşleme pratiği: 303'te doğru parametreler
Kükürt işi kolaylaştırır ama parametreler yine paslanmaz mantığıyla seçilir:
- Takım: Kaplamalı karbür (ISO M sınıfı) veya sermet; pozitif talaş açısı, keskin kenar. Yüzey kalitesi kritikse sermet bitirme ucu.
- Kesme hızı: Tornalamada 150–220 m/dk başlangıç bandı; 304'e göre yüzde 25–40 yüksek.
- İlerleme: 0,15–0,40 mm/dev; çok düşük ilerleme iş sertleşmesi yapar.
- Soğutma: Emülsiyon yeterli; otomat tezgâhında kesme yağı yüzey kalitesini iyileştirir.
- Kılavuz çekme: 303'te kılavuz ömrü 304'ün belirgin üstündedir; yine de paslanmaz geometrili kılavuz ve EP yağ kullanılır.
- Çapak: Kısa talaş sayesinde çapak az; diş başlarında pah bırakmak yeterli.
Takım aşınması gözle izlenir: 303'te uzun talaş ve sıvanma görülüyorsa ya hız düşük ya takım körelmiştir.
Kükürtün diğer etkileri
- Manyetiklik: 303 östenitiktir; tavlı hâlde mıknatıs tutmaz. Soğuk çekilmiş çubukta zayıf çekim normaldir.
- Parlatma: Sülfür kalıntıları ayna parlatmada mikro çukurlar bırakır; dekoratif yüzeyde 304 tercih edilir.
- Yorulma: Sülfür hatları enine yorulma dayanımını bir miktar düşürür; dinamik yüklü millerde 304 veya 431 seçilir.
- Selenyumlu versiyon (303Se): Daha iyi soğuk şekillendirme ve yüzey verir; Türkiye'de stok nadirdir.
Alternatifler
| İhtiyaç | Alternatif | Neden |
|---|---|---|
| İşlenebilirlik + daha iyi korozyon | 304 (iyileştirilmiş işlenebilirlik versiyonu) | Bazı üreticiler kontrollü oksit kalıntılı 304 sunar |
| İşlenebilirlik + klorür direnci | 316 | Biraz daha zor işlenir, molibden korur |
| İşlenebilirlik + sertleştirme | 420 tavlı | Martenzitik, sertleştirilebilir, manyetik |
| Yüksek mukavemet + işlenebilirlik | 17-4 PH H1150 | Yaşlandırılmış hâlde 303'e yakın işlenir |
Maliyet hesabı: malzeme mi, işleme mi?
Seri parçada toplam maliyet malzeme + işleme süresi + takım tüketimi olarak hesaplanır. 303'ün kilogram fiyatı 304'e yakındır; farkı yaratan işleme tarafıdır. Çevrim süresinin yüzde 25–40 kısalması ve takım değişim sıklığının azalması, binlerce adette malzeme farkını kat kat aşar. Buna karşılık tek parça veya küçük seri işlerde işleme avantajı küçük kalır; bu durumda korozyon ve kaynak esnekliği için 304 daha güvenli tercihtir.
Teklif isterken
303 çubuk tedarikinde çapı, toleransı (h9 veya h11), boyu ve EN 10204 3.1 sertifika talebini yazın. Otomat tezgâhı için çubuk düzgünlüğü ve yüzey çizik sınırı da belirtilmelidir. Ağırlık hesabı için hesaplayıcıyı, fiyat için teklif formunu kullanabilirsiniz. Yan yana karşılaştırma: 303 vs 304.
Özet
303, talaşlı işlemenin maliyet belirleyici olduğu, kaynaksız ve korozif olmayan ortamlarda çalışan seri parçaların kalitesidir. Kaynak, klorür, asit, gıda teması veya soğuk şekillendirme devreye girdiğinde 304 veya 316 seçilir. Karar, parçanın ömrü boyunca göreceği ortamı işleme maliyetiyle birlikte düşünerek verilir.
Sık Sorulan Sorular
303 paslanmaz çelik neden kolay işlenir?
Bileşimine yüzde 0,15–0,35 kükürt eklenir. Kükürt, mangan sülfür kalıntıları oluşturarak talaşı kırar, kesme kuvvetini ve takım yapışmasını azaltır. Bu yüzden 303, östenitik paslanmazlar içinde en yüksek işlenebilirlik indeksine sahiptir.
303 yerine 304 kullanmak gerekir mi?
Parça kaynaklanacaksa, klorürlü veya asidik ortamla temas edecekse ya da gıda yüzeyi olacaksa 304 gerekir. Kuru ortam, yağlama altında çalışan ve seri tornalanan parçalarda 303 maliyet ve çevrim süresi avantajı sağlar.
303 paslanmaz çelik kaynak yapılır mı?
Tavsiye edilmez. Kükürt sıcak çatlamaya yol açar; zorunlu durumlarda ER312 veya ER309 dolgu ile düşük ısı girdisiyle kaynak yapılır ve kaynaklı bölgenin korozyon direnci düşer.
Standartlar ve kaynaklar
- EN 10088-1/-2/-3: Paslanmaz çelikler — kalite listesi, levha ve uzun ürünler için teknik teslim şartları (CEN)
- EN 10204: Metalik ürünler — muayene belgelerinin tipleri (2.2, 3.1, 3.2)
- ASTM A276 / A240 / A564: Paslanmaz çubuk, levha ve çökelme sertleşmeli çelikler için standart şartnameler (ASTM International)
- Değerler EN 10088 ve ASTM tipik değerleridir; bağlayıcı değerler malzeme sertifikasında (EN 10204 3.1) yer alır. Editoryal ilke: Hakkımızda.